Stampaggio a iniezione
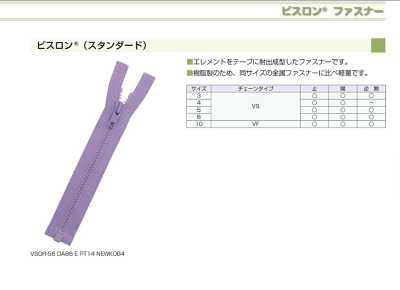
Lo stampaggio a iniezione è un metodo di stampaggio in cui la resina riscaldata e fusa viene iniettata in uno stampo e poi raffreddata fino a solidificarsi nella forma desiderata; nelle cerniere è utilizzato principalmente per produrre dentini in plastica.
Sommario6 sezioni
Definizione e panoramica
Lo stampaggio a iniezione è un metodo di lavorazione in cui la resina fusa viene forzata nella cavità di uno stampo, quindi rimossa dopo il raffreddamento e la solidificazione. Poiché consente di produrre ripetutamente componenti in resina con forme uniformi, viene utilizzato per parti di cerniere e fibbie negli accessori per l’abbigliamento.
Nelle cerniere, lo stampaggio a iniezione non si riferisce al tipo di cerniera in sé, ma principalmente al processo usato per realizzare i dentini. Le cerniere con dentini stampati a iniezione sono generalmente considerate un tipo di cerniera in plastica.
Struttura e componenti
Una cerniera è composta da dentini sinistri e destri, il nastro della cerniera che li sostiene, il cursore che apre e chiude la cerniera e il fermo superiore e il fermo inferiore alle estremità. Nelle specifiche a estremità aperta, nella parte inferiore si aggiungono un perno di inserimento e una scatola di ritegno per separare il lato sinistro e destro.
Nello stampaggio a iniezione, la resina viene alimentata in uno stampo per formare la forma dei dentini e poi fissata al nastro. Per i dentini si possono usare materiali come il poliacetale, e il materiale e la forma variano in base al prodotto.
- Dentini: parti continue che si agganciano a sinistra e a destra per formare la sezione di apertura e chiusura.
- Cursore: parte mobile che unisce o separa i dentini.
- Fermo superiore e fermo inferiore: parti che impediscono al cursore di sfilarsi dalle estremità.
- Nastro della cerniera: la parte del nastro che sostiene i dentini e viene cucita in posizione.
Tipi e specifiche
Le cerniere con dentini stampati a iniezione si selezionano combinando dimensione dei dentini, colore del nastro, lunghezza, tipo di cursore e specifiche dei fermi. All’aumentare della dimensione dei dentini, cambiano anche l’aspetto, il tatto e gli impieghi adatti, quindi è necessario verificare l’intera specifica, non solo il numero di prodotto.
Le specifiche dell’estremità inferiore includono un tipo a estremità chiusa che si apre solo parzialmente e un tipo a estremità aperta che consente la separazione del lato sinistro e destro. Esistono anche modelli separabili a due vie e modelli con doppio cursore, utilizzati in base alla posizione di apertura e alla facilità d’uso durante l’indossamento.
In molti casi, la lunghezza della cerniera si riferisce alla sezione continua con dentini dal fermo superiore al fermo inferiore, oppure dal fermo superiore al perno di inserimento. Poiché questo non coincide sempre con la lunghezza totale del nastro, al momento dell’ordine confermare lo standard di misurazione specificato.
Principali applicazioni e scelta
Le cerniere con dentini in plastica realizzate mediante stampaggio a iniezione vengono utilizzate per capispalla, abbigliamento sportivo e outdoor, borse e altri articoli in cui sono richiesti leggerezza e resistenza alla corrosione. Per ogni applicazione, selezionarle organizzando condizioni di progetto come frequenza di apertura e chiusura, spessore del tessuto, resistenza richiesta e se la cerniera sarà visibile o nascosta.
Nella cucitura, verificare che la quantità di cucitura all’estremità del nastro sia adeguata e che la linea di cucitura non si avvicini troppo ai dentini. Se la linea di cucitura o il bordo del tessuto vengono agganciati dal cursore, possono verificarsi problemi di apertura e chiusura. Per tessuti elastici o leggeri, stabilizzare l’apertura con rinforzo o nastro di stabilizzazione, se necessario.
Se sono previste operazioni di lavaggio, lavaggio a secco, lavaggio del capo o trattamenti termici, verificare in anticipo l’idoneità del corpo cerniera, del nastro e del cursore. È importante controllare la torsione del nastro su entrambi i lati, l’ingranamento dei dentini e il funzionamento del cursore durante la fase di prototipazione.
Differenze rispetto a termini simili
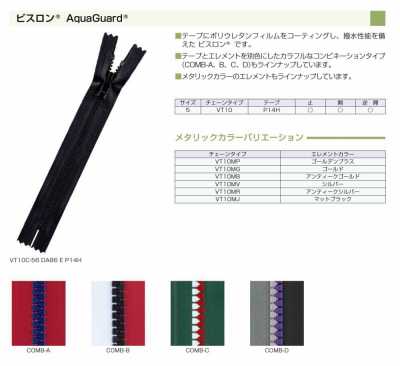
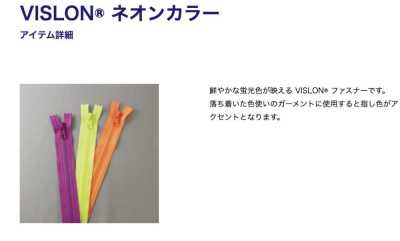
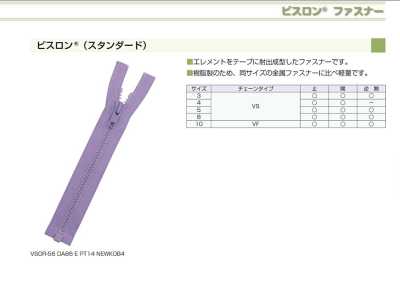
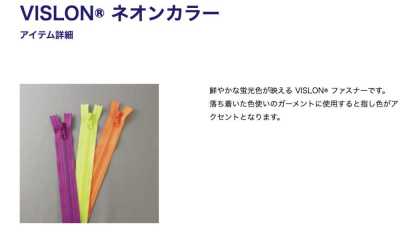
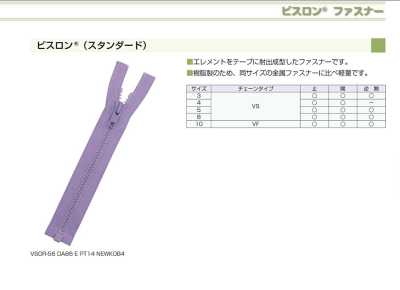
Vislon Zipper è un termine usato sul mercato per indicare cerniere che utilizzano dentini in plastica stampati a iniezione. Lo stampaggio a iniezione, invece, è il metodo di lavorazione usato per realizzare quei dentini. Distinguere tra metodo di produzione e nome del prodotto quando si redigono le specifiche.
Una cerniera a spirale utilizza un elemento plastico elicoidale continuo fissato al nastro. Una cerniera in metallo utilizza dentini metallici. Entrambe sono classificazioni basate sulla struttura e sul materiale della cerniera, e il criterio di classificazione è diverso dallo stampaggio a iniezione.
Domande frequenti
Le cerniere stampate a iniezione e le Vislon Zipper sono la stessa cosa?
Lo stampaggio a iniezione è un metodo per modellare la resina con uno stampo e non è di per sé il nome del prodotto o il nome strutturale della cerniera. Vislon Zipper è usato come nome per le cerniere che utilizzano dentini in plastica stampati a iniezione. Al momento dell’ordine, specificare anche la dimensione dei dentini, la lunghezza, il tipo di apertura e il cursore.
Dove si misura la lunghezza di una cerniera stampata a iniezione?
In molti casi, la lunghezza della cerniera si basa sulla sezione utile con dentini. Per i tipi a estremità chiusa, si considera la distanza dal fermo superiore al fermo inferiore; per i tipi a estremità aperta, dal fermo superiore al lato del perno di inserimento nella parte inferiore. Tuttavia, poiché questo differisce dalla lunghezza totale del nastro, verificare le specifiche del fornitore.
A cosa bisogna fare attenzione quando si cucono cerniere in plastica con dentini stampati a iniezione?
Se la linea di cucitura si avvicina troppo ai dentini, è più probabile che il cursore agganci il filo per cucire o il bordo del tessuto. È inoltre importante cucire i nastri sinistro e destro nella stessa posizione e prevenire allungamenti o ondulazioni nell’apertura. Prima della produzione di massa, eseguire test di apertura e chiusura e test di lavaggio, comprese le condizioni del tessuto.